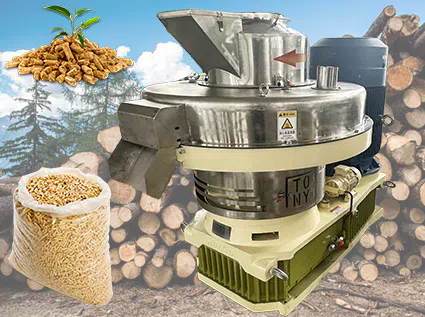
Medienos granulių malūnas Naudokite medienos atliekas ar pjuvenas kuro granulėms gaminti – paprastai lazdelės formos – tinkančioms naudoti namų ūkiuose, mažose ir vidutinėse elektrinėse bei katilų eksploatavimo darbuose. Tačiau kai kurie klientai gali susidurti su tokiomis problemomis kaip mažas našumas ar sunkumai išleidžiant medžiagą. Štai konkrečios priežastys ir sprendimai:
1. Jei naudojate naują žiedinę matricą, pirmiausia patikrinkite, ar matricos suspaudimo laipsnis atitinka apdorojamą žaliavą.
Per didelis suspaudimo laipsnis sukuria didelį pasipriešinimą, kai milteliai praeina per matricos angas, todėl granulės būna per kietos, o našumas mažas; atvirkščiai, per mažas laipsnis neleidžia granulėms tinkamai susiformuoti. Turite pasirinkti tinkamą suspaudimo laipsnį ir patikrinti vidinių matricos angų lygumą bei pačios matricos apvalumą. Prastesnės matricos – kurioms būdingos šiurkščios vidinės angos arba apvalumo trūkumas – sukelia didelį išleidimo pasipriešinimą, todėl granulės būna šiurkščios, sunkiai išleidžiamos ir sumažėja našumas; todėl aukštos kokybės žiedinės matricos yra būtinos.
2. Jei žiedinė matrica jau naudojama kurį laiką, patikrinkite vidinės sienelės kūgines angas ir presavimo volelius, ar jie nesusidėvėję.
Jei susidėvėjimas didelis, žiedinę matricą galima atnaujinti iš naujo įgilinus kūgines angas, o susidėvėjusius presavimo volelius būtina pakeisti. Žiedinės matricos kūginių angų susidėvėjimas labai paveikia našumą.
|
|
|
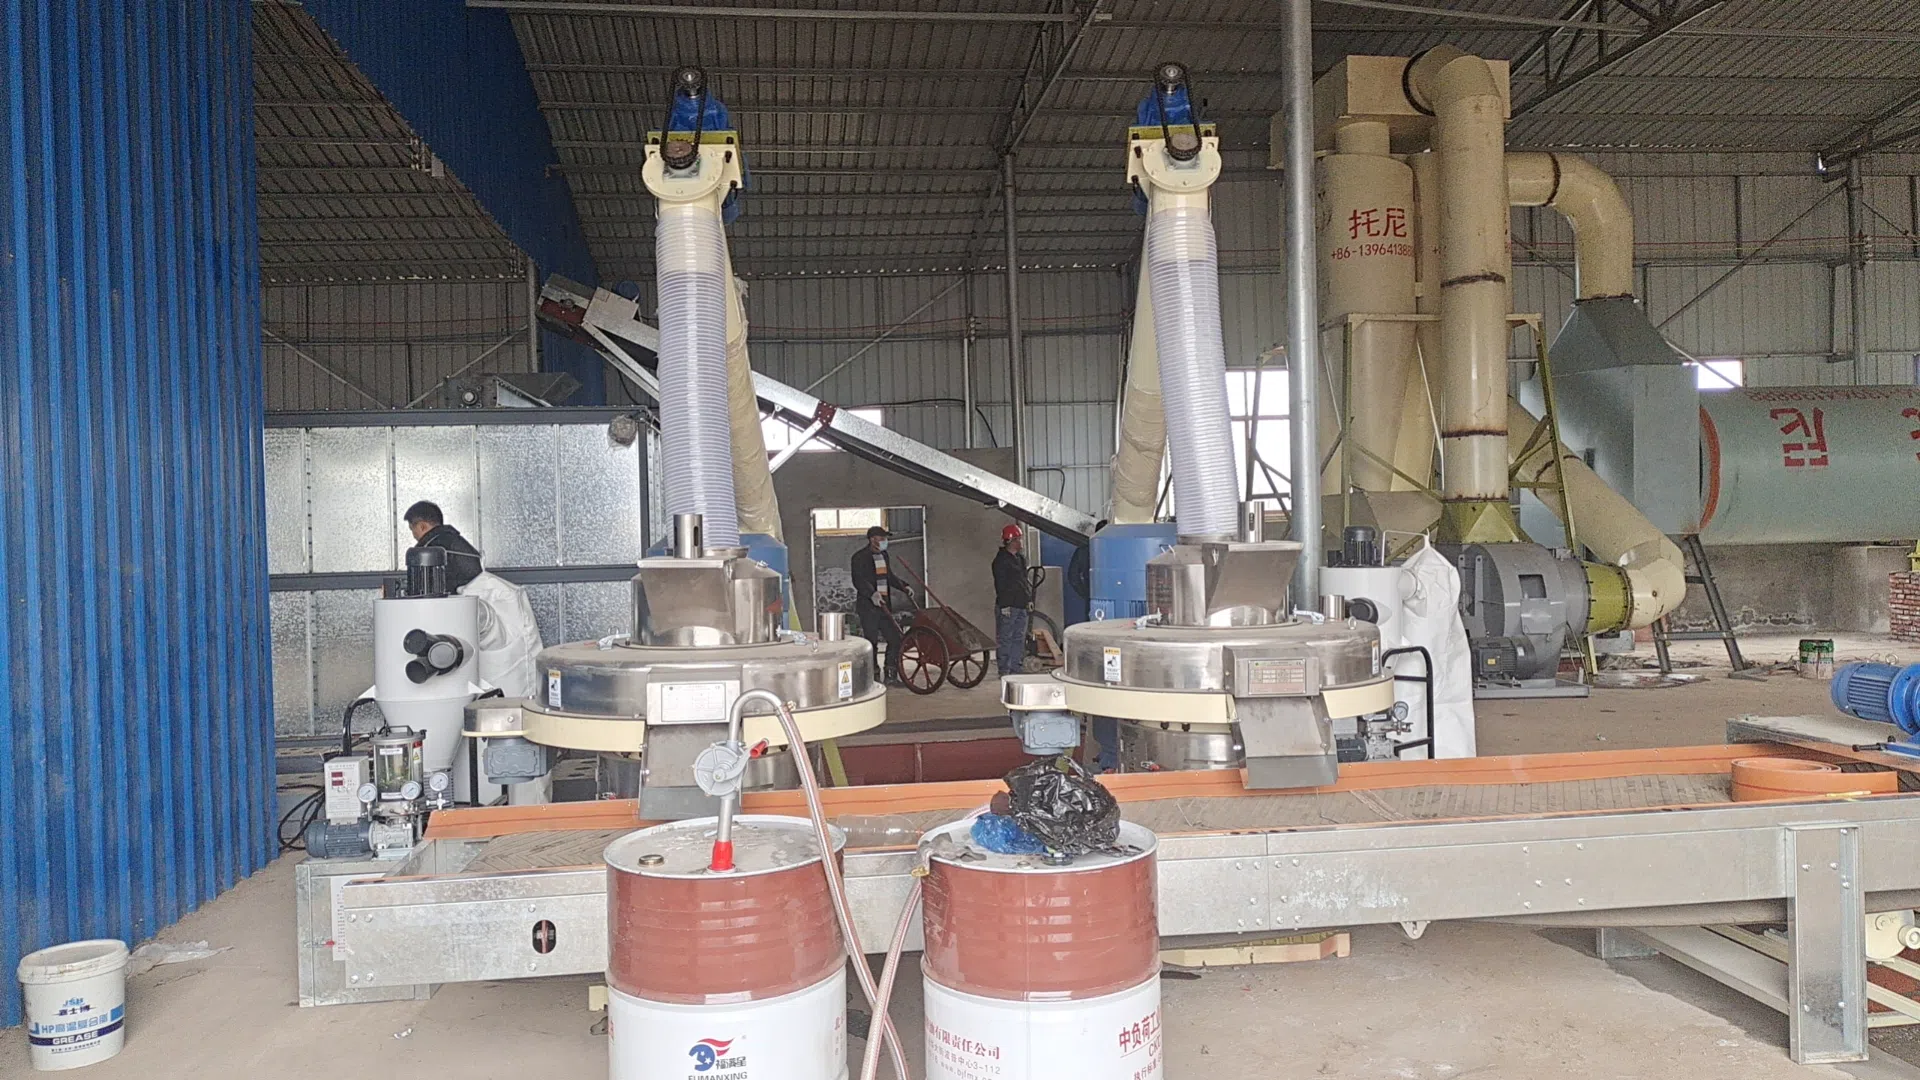
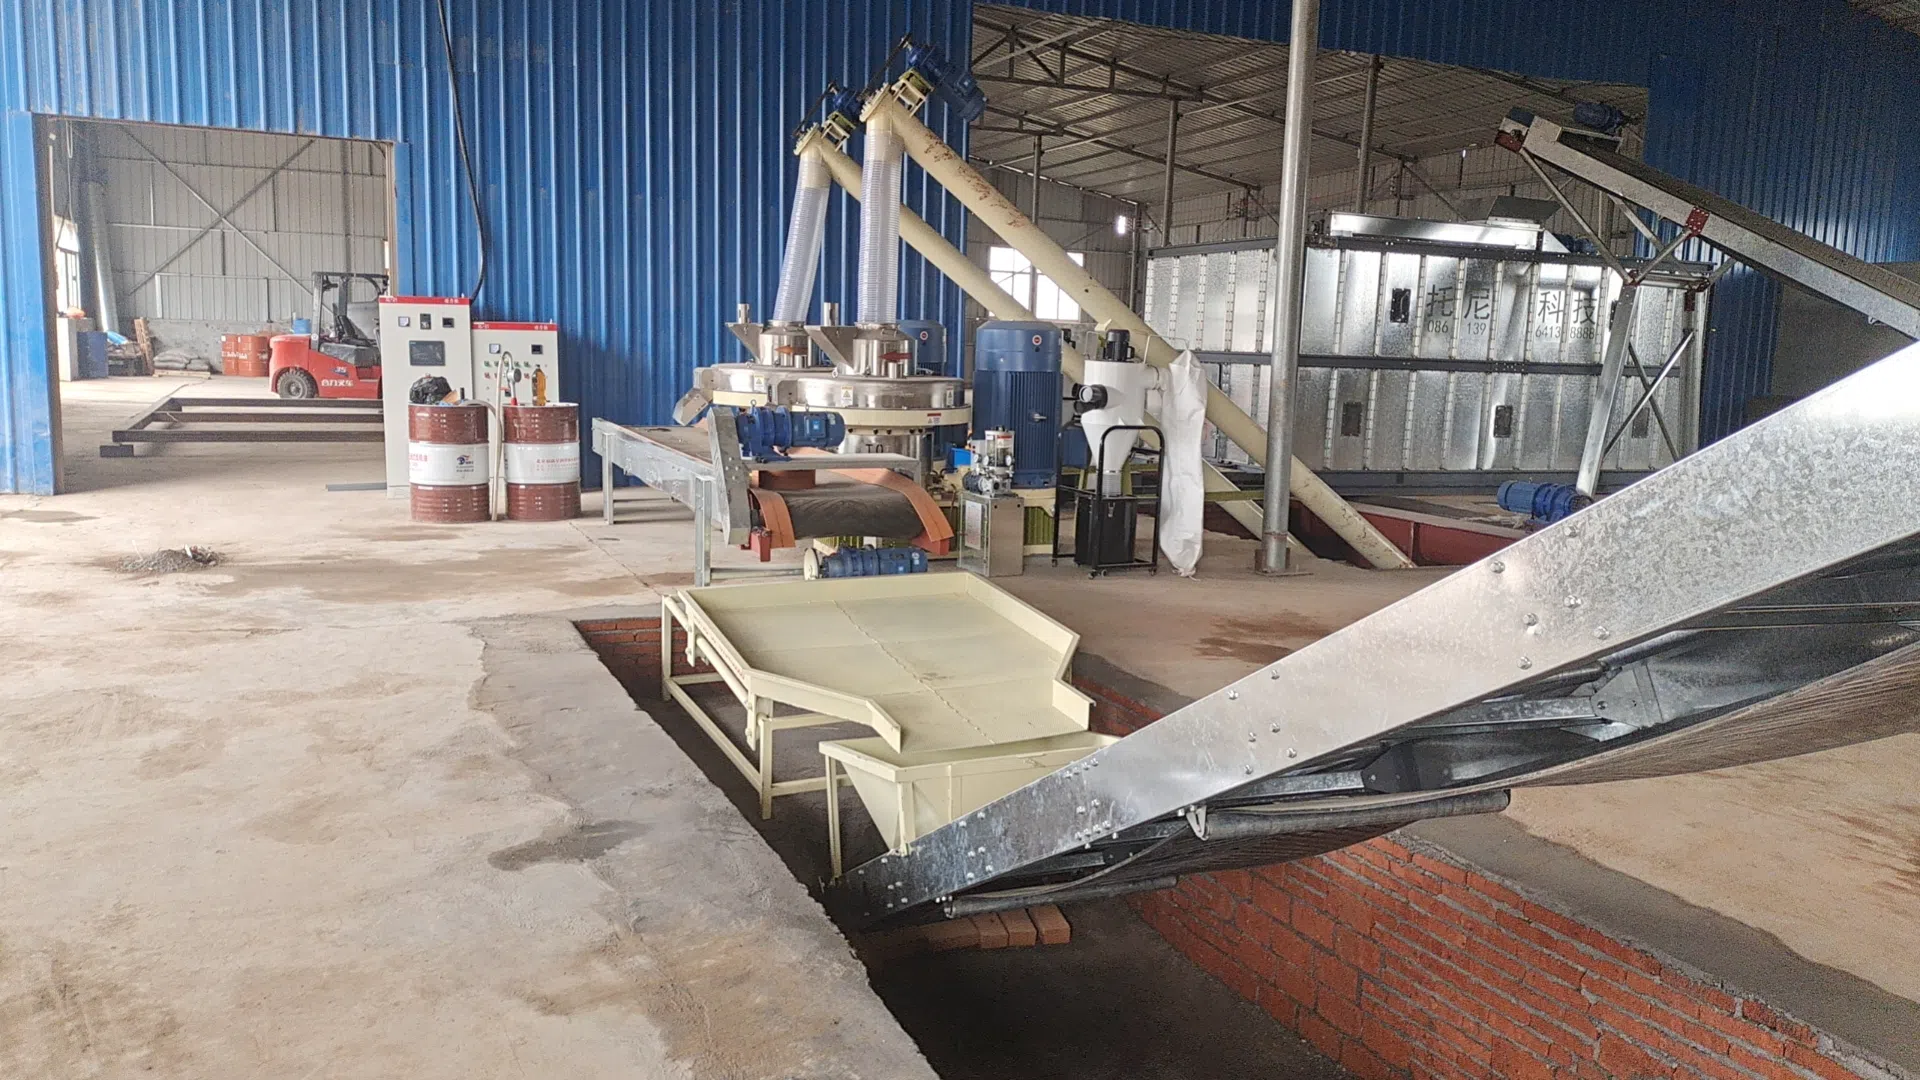
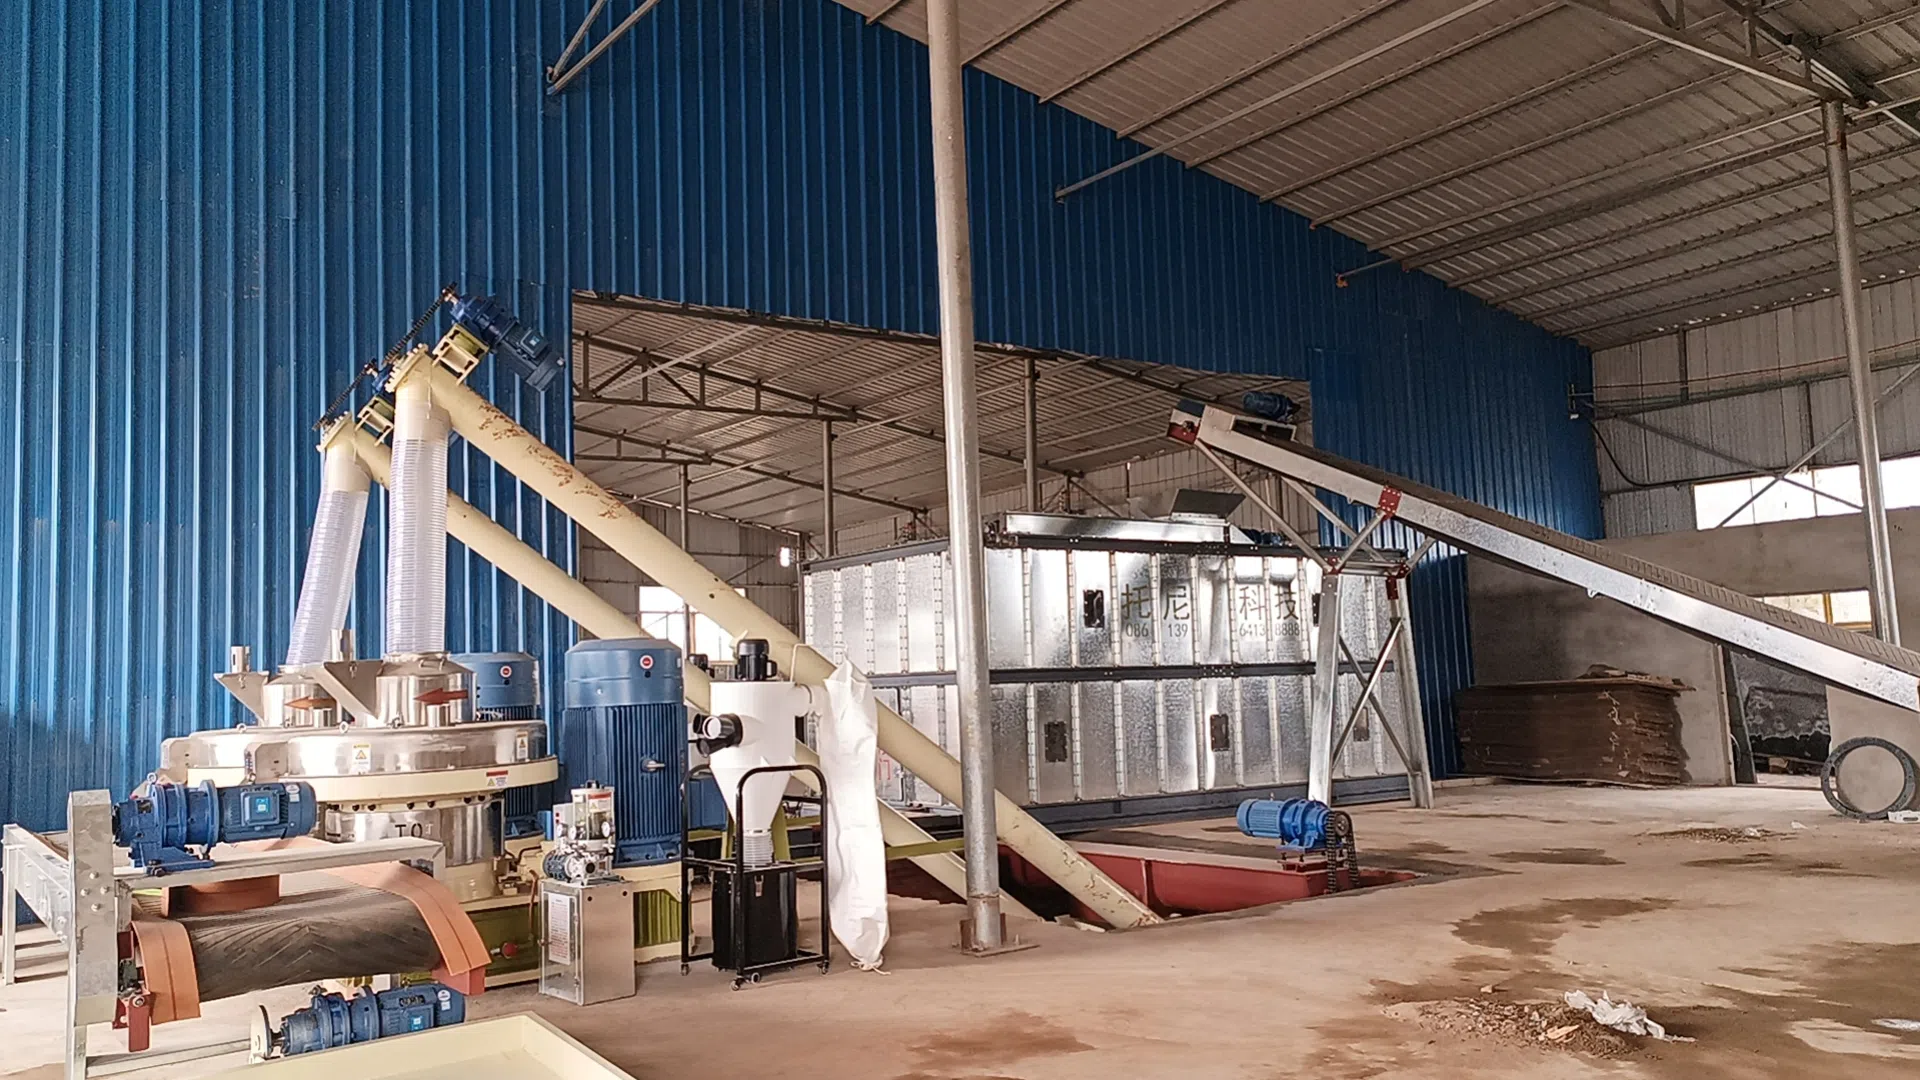
3. Tarpas tarp žiedinės matricos ir presavimo volų turi būti sureguliuotas teisingai.
Gyvulių ir paukščių pašarų gamyboje paprastai idealus yra maždaug 0,5 mm tarpas. Per mažas tarpas sukelia volų trintį į matricą, sutrumpindamas jos tarnavimo laiką, o per didelis tarpas sukelia volų praslydimą, sumažindamas našumą.
4. Atkreipkite dėmesį į žaliavos kondicionavimo trukmę ir kokybę, ypač į drėgmės kiekį prieš medžiagai patenkant į mašiną.
Idealiu atveju pradinė drėgmė yra apie 13 %; jei drėgmė per didelė, kondicionuota medžiaga gali viršyti 20 % drėgmės, todėl atsiranda praslydimas matricoje ir sunkus išleidimas.
5. Patikrinkite žaliavos pasiskirstymą žiedinėje matricoje, kad ji nesikauptų vienoje pusėje.
Jei pasiskirstymas netolygus, sureguliuokite didelių ir mažų padavimo grandiklių padėtį, kad medžiaga būtų tolygiai paskirstyta visoje matricoje. Tai prailgina žiedinės matricos tarnavimo laiką ir užtikrina sklandesnį medžiagos išleidimą. Labai svarbu tinkamai kontroliuoti medžiagos drėgnumą, nes per didelis drėgnumas tiesiogiai veikia medienos granulių preso granulių susidarymo greitį ir našumą. Todėl medžiagos drėgnumo lygis turėtų būti patikrintas drėgmės matuokliu prieš jai patenkant į mašiną, siekiant užtikrinti, kad jis atitiktų optimalų granuliavimo diapazoną. Norint pasiekti aukštą veiklos efektyvumą ir našumą, kiekvienas proceso etapas turi būti kruopščiai sureguliuotas.


